Como pioneira inovadora no campo de materiais de liga de alumínio na China, a Jiangsu Hetuo Aluminum Wire sempre foi guiada pelas necessidades dos clientes e teve como objetivo a satisfação do cliente desde a sua fundação em 2019. Construiu um sistema de fabricação inteligente que abrange toda a cadeia produtiva, incluindo fio de alumínio de alta pureza, fio de liga de alumínio de alta resistência, materiais de soldagem de alumínio e liga de alumínio. A empresa está localizada na Zona de Desenvolvimento Econômico de Guannan, Lianyungang, com localização geográfica superior e transporte conveniente. O círculo comercial de trem de alta velocidade irradia dentro de 3 quilômetros. Como China Materiais de soldagem de alumínio e liga de alumínio Fábrica e Materiais de soldagem de alumínio e liga de alumínio Fornecedores, a empresa conta com a vantagem de localização da Base Nacional de Indústria de Novos Materiais de Lianyungang para construir um sistema logístico de "círculo ultramarino de 1 hora". Todos os nossos produtos estão em conformidade com os padrões internacionais de qualidade, e nosso mapa de exportação cobre muitos mercados de alto padrão no exterior.
Atualmente, a fábrica da empresa cobre uma área de 40000 metros quadrados e tem 60 funcionários, incluindo 30 gerentes profissionais e técnicos. Para garantir a satisfação do cliente, introduzimos equipamentos e instalações avançados e implementamos rigorosamente medidas de inspeção de qualidade em cada etapa do processo de produção. Além disso, nosso sistema de qualidade ISO-9001 e sistema de gestão de qualidade IATF 16949 foram profissionalmente certificados.
Selecionar a liga de enchimento correta para soldagem de alumínio não é uma consideração secundária – é a principal decisão técnica que rege a resistência à trinca, a resistência da junta, o desempenho à corrosão e a anodização pós-soldagem. A interação entre a composição do metal base e a química da carga determina se a poça de fusão solidifica de forma limpa ou desenvolve trincas a quente, e se a zona afetada pelo calor retém propriedades mecânicas adequadas para a aplicação. As duas séries de enchimento dominantes – 4xxx (Al-Si) e 5xxx (Al-Mg) – cobrem a maioria das aplicações estruturais e industriais, mas cada uma atende a um conjunto distinto de combinações de metais básicos e condições de serviço.
4043 (Al-4,5%Si) é o enchimento de uso geral mais amplamente utilizado , oferecendo excelente fluidez, baixa suscetibilidade a trincas por contração e boa experiência do operador devido a um arco estável e tendência reduzida a respingos. Sua menor resistência em comparação com os enchimentos 5xxx o torna inadequado para juntas estruturais em aplicações de alta carga, e seu conteúdo de silício produz um acabamento anodizado cinza escuro – um desqualificador para trabalhos arquitetônicos e decorativos. ER5356 (Al-5%Mg) oferece maior resistência à tração (até 290 MPa na condição de soldado), melhor correspondência de cores após a anodização e melhor desempenho em ambientes de água salgada, tornando-o a escolha padrão para fabricação marítima, vasos de pressão e montagens estruturais. Correspondência materiais de soldagem de alumínio e liga de alumínio ao sistema de liga de base específico - em vez de usar como padrão um único enchimento - é o ponto de partida para uma boa engenharia de soldagem de alumínio.
A porosidade é o defeito de qualidade mais prevalente na soldagem MIG e TIG de alumínio, e a maioria dos casos de porosidade em campo remonta à contaminação por hidrogênio – não à técnica. A camada de óxido de alumínio é hidroscópica: ela absorve a umidade atmosférica, e essa umidade se dissocia na poça de fusão para liberar hidrogênio, que excede o limite de solubilidade sólida do metal durante a solidificação e fica preso como vazios. A superfície do fio de enchimento é uma das principais vias de introdução de hidrogênio. O fio fabricado sem controle adequado de limpeza da superfície – lubrificante residual de trefilação, acúmulo de óxido devido ao armazenamento inadequado ou adsorção de umidade durante o transporte – fornece hidrogênio diretamente na zona do arco, independentemente da qualidade da preparação do metal base.
Protocolo de armazenamento adequado para fio de soldagem de alumínio requer embalagens seladas e com barreira contra umidade, mantidas em temperatura estável para evitar ciclos de condensação. O fio que foi aberto e deixado exposto em ambientes úmidos de oficina deve ser seco em forno a 70–80°C por 1–2 horas antes do uso – uma etapa rotineiramente ignorada em ambientes de produção e rotineiramente responsável por picos de porosidade inexplicáveis. Do lado da fabricação, a limpeza da superfície é controlada por meio da seleção do lubrificante de trefilação (lubrificantes sintéticos que volatilizam de forma limpa sob condições de arco são preferidos às alternativas à base de óleo mineral), passagens de limpeza pós-estiramento e embalagem hermética sob atmosfera inerte ou com dessecante. O fio de alumínio Jiangsu Hetuo aplica controles de limpeza de superfície no nível de produção, reduzindo a carga de hidrogênio que o soldador precisa gerenciar no chão de fábrica.
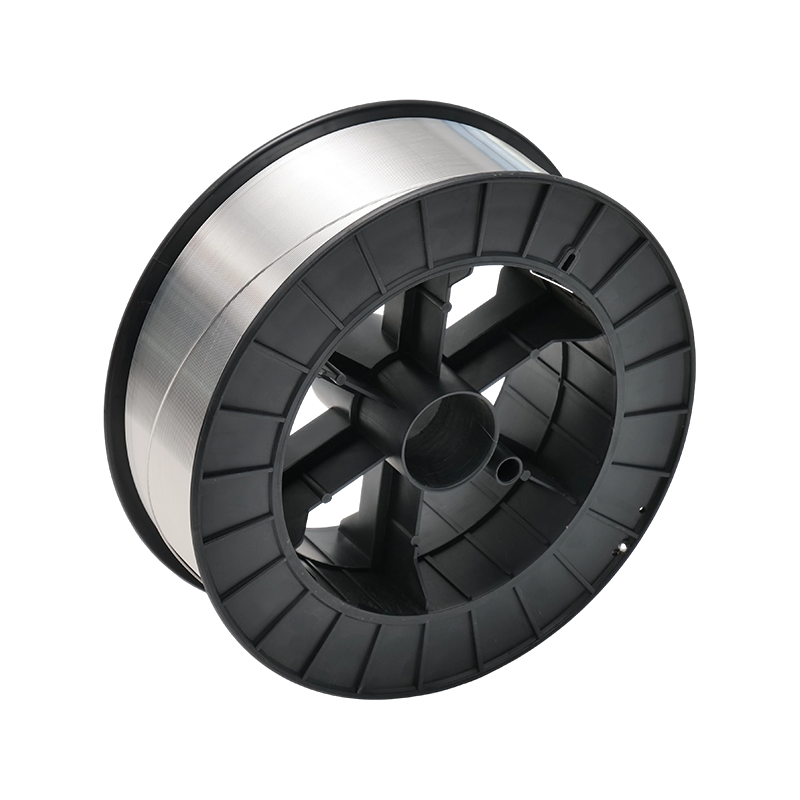
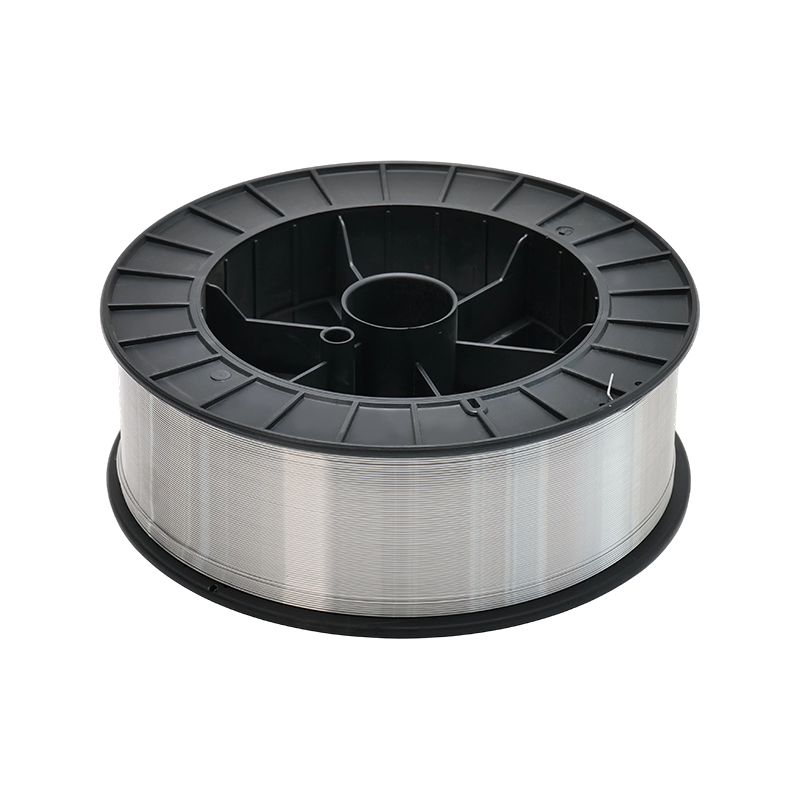
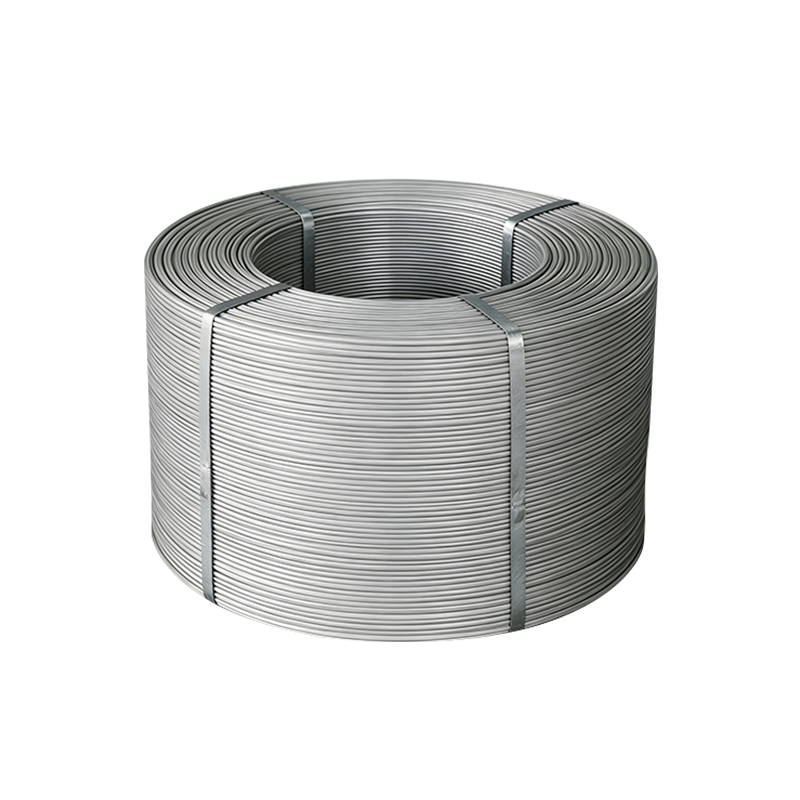
Fio de soldagem de alumínio é produzido em uma variedade de diâmetros e têmperas, e a especificação correta depende do processo de soldagem, do sistema de alimentação do arame e da geometria da junta. Para GMAW (soldagem MIG), a faixa de diâmetro mais comum é de 0,8–1,6 mm, com 1,0 mm e 1,2 mm cobrindo a maior parte dos trabalhos em chapas e seções médias. O fio de alumínio é significativamente mais macio do que o fio de aço de diâmetro equivalente, o que cria desafios de alimentação: rolos de acionamento e revestimentos padrão otimizados para aço fazem com que o fio se deforme, crie ninhos de pássaros ou se alimente de maneira inconsistente. Rolos de acionamento com ranhura em U ou serrilhados, conduítes revestidos de Teflon e sistemas de tocha push-pull são as respostas técnicas padrão às características de alimentação do alumínio - e a têmpera do fio (normalmente têmpera H, endurecida por trabalho) contribui para a capacidade de alimentação, fornecendo resistência de coluna suficiente para resistir à flambagem no revestimento.
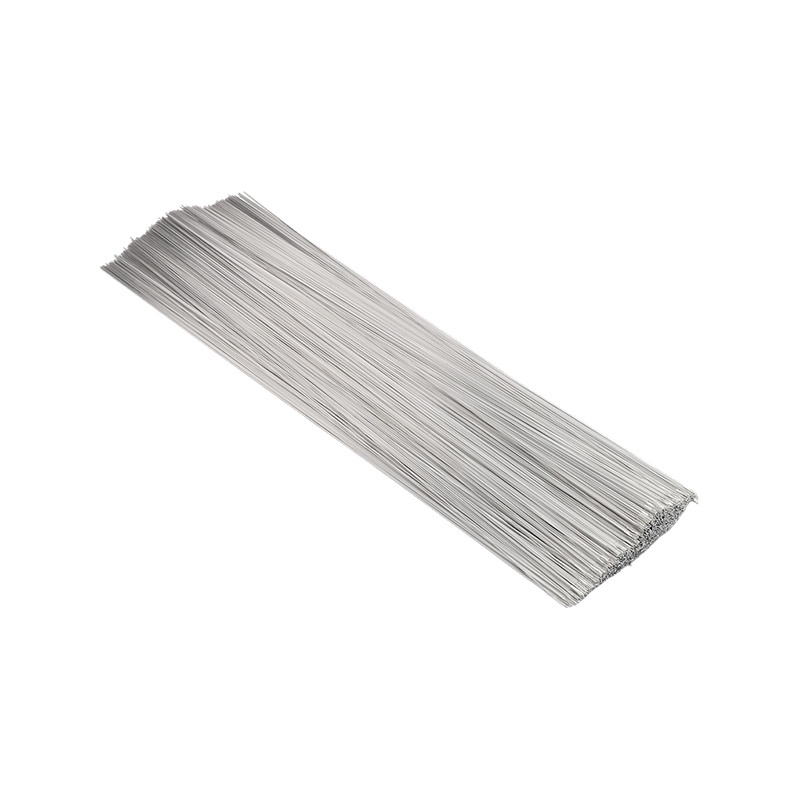
Para soldagem GTAW (soldagem TIG), o arame é usado como vareta de enchimento alimentada manualmente, em vez de consumível alimentado mecanicamente, e os parâmetros relevantes mudam para a correspondência entre o diâmetro e a geometria da junta e a condição da superfície. A haste de enchimento TIG para alumínio é normalmente fornecida em comprimentos de corte endireitados (padrão de 1 metro) em vez de enrolada, e a condição de óxido da superfície é mais crítica porque a mão do soldador introduz a haste diretamente no envelope de gás de proteção. Os sistemas TIG orbitais e automatizados para tubos e tubulações podem usar fio enrolado com alimentação motorizada de fio frio; nessas configurações, tolerâncias de diâmetro de fio mais restritas que o padrão ±0,01 mm são frequentemente especificadas para garantir um posicionamento consistente do fio à junta e uma geometria estável do cordão em longas execuções automatizadas.
| Liga de enchimento | Ligas básicas compatíveis | Tração As-Soldada (MPa) | Características principais |
|---|---|---|---|
| ER4043 | 6xxx, 3xxx, ligas de fundição | ~186 | Excelente fluidez, baixa sensibilidade a trincas, uso geral |
| ER5356 | 5xxx, 6xxx | ~290 | Maior resistência, compatível com anodização, grau marítimo |
| ER4047 | 6xxx, aplicações de brasagem | ~140 | Alto teor de Si, faixa estreita de solidificação, distorção mínima |
| ER5183 | Ligas estruturais 5xxx | ~290 | Enchimento 5xxx de maior resistência, uso em vasos criogênicos e de pressão |
Os consumíveis de soldagem usados na fabricação certificada — vasos de pressão (ASME Seção IX), trabalho estrutural (AWS D1.2), montagens aeroespaciais (AWS D17.1) ou estruturas de carrocerias automotivas — devem ser fornecidos com relatórios de teste de material (MTRs) que confirmem a composição química e as propriedades mecânicas de acordo com a AWS A5.10 aplicável ou padrão equivalente. Estes não são documentos opcionais: são os registros de rastreabilidade que vinculam o consumível ao procedimento de qualificação de soldagem, e sua ausência pode desencadear descobertas de não conformidade durante a inspeção de solda de terceiros ou auditorias de origem do cliente.
Além da documentação MTR padrão, as cadeias de abastecimento automotivas e aeroespaciais impõem requisitos adicionais. Os fornecedores certificados pela IATF 16949 devem manter a rastreabilidade em nível de lote, fornecer dados SPC sobre dimensões críticas (diâmetro, ovalidade) e apoiar o envio de PPAP com relatórios de medição dimensionais e índices de capacidade de processo. Para fabricantes que qualificam um novo fornecedor de consumíveis em uma especificação de procedimento de soldagem controlada (WPS), o requisito prático é uma soldagem de qualificação usando o novo lote de consumíveis, com testes mecânicos (tração, flexão, às vezes impacto) confirmando que o desempenho do procedimento é mantido. Como fabricante com certificação ISO 9001 e IATF 16949, a Jiangsu Hetuo Aluminum Wire apoia esse processo de qualificação com documentação completa de rastreabilidade de lote, permitindo que os fabricantes integrem novas entregas de consumíveis em seus procedimentos controlados sem interromper os registros de qualificação de solda existentes.

Diretor Geral ( Kaihao Wang ) : +86-18961612067 / [email protected]
Diretor Geral Adjunto ( Zhilong Shuang ) : +86-13908684596 / [email protected]
Gerente de Vendas de Comércio Exterior ( Chenxu Zha ) : +86-15961627690 / [email protected]
Gerente de Vendas de Comércio Interno ( Shengjing Jin) : +86-13485055650 / [email protected]

Parque de Pequenas e Médias Empresas, Zona de Desenvolvimento Econômico, Condado de Guannan, Cidade de Lianyungang, Província de Jiangsu, China
Somos especializados em barras de liga de alumínio de alta qualidade, fios de soldagem e perfis de precisão
Direitos autorais© 2026Jiangsu Hetuo Aluminum Wire Co., Ltd.
 Atacado Materiais de soldagem de alumínio e liga de alumínio Fornecedores