Como pioneira inovadora no campo de materiais de liga de alumínio na China, a Jiangsu Hetuo Aluminum Wire sempre foi guiada pelas necessidades dos clientes e teve como objetivo a satisfação do cliente desde a sua fundação em 2019. Construiu um sistema de fabricação inteligente que abrange toda a cadeia produtiva, incluindo fio de alumínio de alta pureza, fio de liga de alumínio de alta resistência, materiais de soldagem de alumínio e liga de alumínio. A empresa está localizada na Zona de Desenvolvimento Econômico de Guannan, Lianyungang, com localização geográfica superior e transporte conveniente. O círculo comercial de trem de alta velocidade irradia dentro de 3 quilômetros. Como China Fábrica de Barras de Alumínio e Fabricantes de Fio de Alumínio Macio, a empresa conta com a vantagem de localização da Base Nacional de Indústria de Novos Materiais de Lianyungang para construir um sistema logístico de "círculo ultramarino de 1 hora". Todos os nossos produtos estão em conformidade com os padrões internacionais de qualidade, e nosso mapa de exportação cobre muitos mercados de alto padrão no exterior.
Atualmente, a fábrica da empresa cobre uma área de 40000 metros quadrados e tem 60 funcionários, incluindo 30 gerentes profissionais e técnicos. Para garantir a satisfação do cliente, introduzimos equipamentos e instalações avançados e implementamos rigorosamente medidas de inspeção de qualidade em cada etapa do processo de produção. Além disso, nosso sistema de qualidade ISO-9001 e sistema de gestão de qualidade IATF 16949 foram profissionalmente certificados.
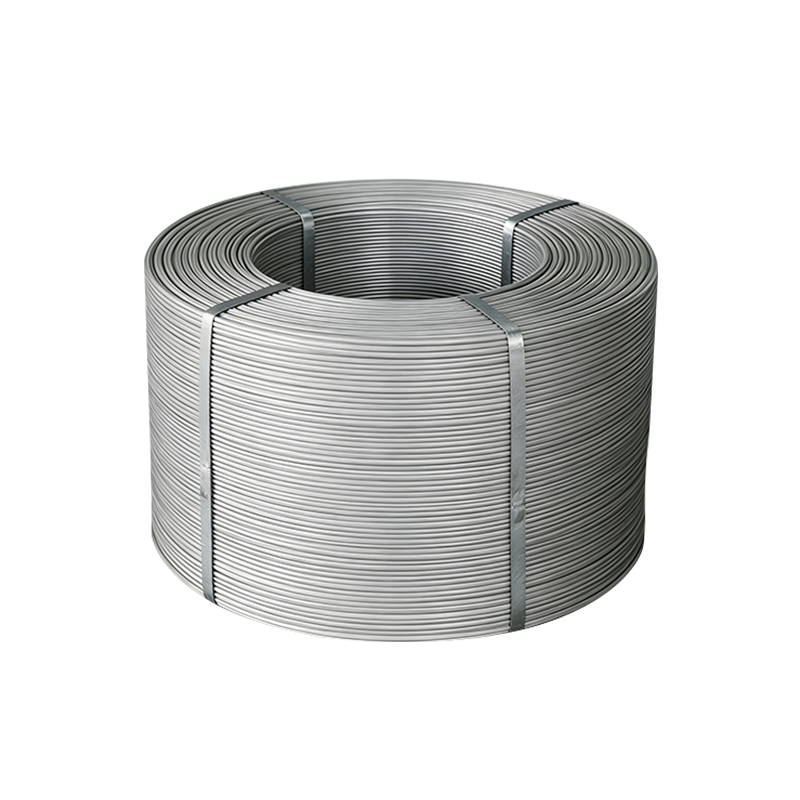
O fio de alumínio na condição como trefilado carrega tensão residual significativa e elevada densidade de deslocamento – o resultado direto do trabalho a frio acumulado através de reduções sucessivas da matriz. Este estado endurecido aumenta a resistência à tração, mas reduz o alongamento e a conformabilidade a uma faixa que é incompatível com muitos processos posteriores: enrolamento de bobina de passo fino, curvatura de pequeno raio, crimpagem em terminais de conectores ou qualquer aplicação onde o fio deve estar em conformidade com uma geometria sem rachaduras. O recozimento reverte essa condição por meio de um ciclo térmico controlado que permite que os deslocamentos sejam aniquilados e os grãos recristalizem em uma microestrutura equiaxial e com baixo defeito. O resultado é fio de alumínio macio com valores de alongamento normalmente excedendo 20–25%, resistência à tração reduzida para a faixa de 55–95 MPa dependendo da pureza e uma superfície que aceita operações de conformação sem início de microfratura.
As variáveis críticas do processo são tempo, temperatura e atmosfera. O subrecozimento deixa a microestrutura parcialmente recuperada com propriedades mecânicas irregulares ao longo do comprimento da bobina – um problema que só se manifesta durante o processamento posterior, quando uma seção do fio se comporta de maneira diferente da outra. O recozimento excessivo causa crescimento excessivo de grãos, o que reduz a resistência à fadiga e pode produzir uma textura superficial de casca de laranja visível após a conformação. Fornos de atmosfera controlada evitam a reoxidação da superfície durante o ciclo térmico, preservando a qualidade da superfície do fio para operações subsequentes de colagem, soldagem ou revestimento. Para graus de alta pureza, as janelas de temperatura de recozimento são mais estreitas porque a ausência de átomos de soluto que fixam os limites dos grãos significa que o crescimento dos grãos acelera mais rapidamente acima do limiar de recristalização.
A qualidade do fio é fundamentalmente limitada pela qualidade da haste – os defeitos introduzidos na fase de fundição e laminação se propagam através de cada passagem de trefilação subsequente e não podem ser removidos pelo processamento posterior. Haste de alumínio produzido por meio do processo de fundição e laminação contínua (CCR) - o padrão da indústria para fio-máquina de uso geral e de grau elétrico - atinge uma estrutura de grão fina e uniforme e uma química consistente por meio de solidificação rápida seguida de redução imediata a quente. Os principais parâmetros de qualidade são a uniformidade da composição química (evitando zonas de segregação onde a concentração dos elementos de liga se desvia do nominal), o conteúdo de inclusão (filmes de óxido e partículas não metálicas que atuam como locais de iniciação de trincas no fio trefilado) e a condição da superfície (rachaduras, dobras ou óxido enrolado que criam costuras no fio acabado).
O diâmetro da haste — normalmente 9,5 mm ou 12 mm para matéria-prima para trefilação de arame — define a taxa de redução total disponível antes que o arame atinja seu diâmetro alvo. Uma maior redução total proporciona uma estrutura de grão mais fina e maior resistência ao estiramento, mas também requer mais estágios intermediários de recozimento para manter a ductilidade. Para fabricantes que extraem diâmetros finos abaixo de 0,5 mm, a limpeza da haste torna-se especialmente crítica: uma inclusão que não tenha consequências em um fio de 2 mm causará uma ruptura em um fio de 0,1 mm, interrompendo a produção e introduzindo descontinuidades de comprimento na bobina acabada. Os produtores verticalmente integrados que fundem e laminam suas próprias barras podem implementar controles químicos e protocolos de inspeção na fonte, em vez de aceitar a variação da barra recebida como um insumo incontrolável. O sistema de fabricação inteligente da Jiangsu Hetuo Aluminum Wire, que cobre toda a cadeia da indústria, reflete precisamente essa lógica: gerenciando a qualidade desde o estágio inicial de produção, em vez de tentar compensar a variabilidade posterior posteriormente.
A especificação de Fio de alumínio 99,9% puro (grau 3N) em relação ao alumínio de grau elétrico padrão 1350 (mínimo de 99,5%) é justificado por um conjunto específico de requisitos de aplicação, não por uma preferência geral por maior pureza. As diferenças mensuráveis no limite de 3N incluem redução de resistividade elétrica de aproximadamente 3–5% em comparação com 1350-H19, melhor ductilidade em baixa temperatura relevante para serviço criogênico e uma resposta de recristalização mais previsível durante o recozimento – particularmente valiosa em processos onde tolerâncias rígidas de propriedades mecânicas são necessárias em grandes volumes de produção.
Os enrolamentos de transformadores e reatores representam um dos segmentos de demanda mais consistentes para fio 3N. Em transformadores de distribuição de alta eficiência que visam perdas de classe de eficiência IEC, a melhoria marginal de condutividade do fio 3N versus 1350 se traduz em redução mensurável de perdas sem carga – significativa quando multiplicada por dezenas de milhares de unidades instaladas operando continuamente ao longo de uma vida útil de 30 anos. Em aplicações de fio fino para microeletrônica e fabricação de sensores, A pureza 3N fornece uma linha de base estável e bem caracterizada para comportamento de adesão e resistência de contato que o material de grau 1350 não pode garantir devido à sua faixa permitida de impurezas de Fe e Si. As aplicações de revestimento por aspersão térmica também favorecem o fio 3N por seu comportamento consistente de formação de óxido, que afeta a adesão e a porosidade do revestimento de maneiras que variam de acordo com o teor de impurezas. O limite de decisão na prática é se a especificação de desempenho da aplicação pode ser atendida até 1350 ou se requer o controle elétrico, mecânico ou químico de superfície mais rígido que o 3N oferece.
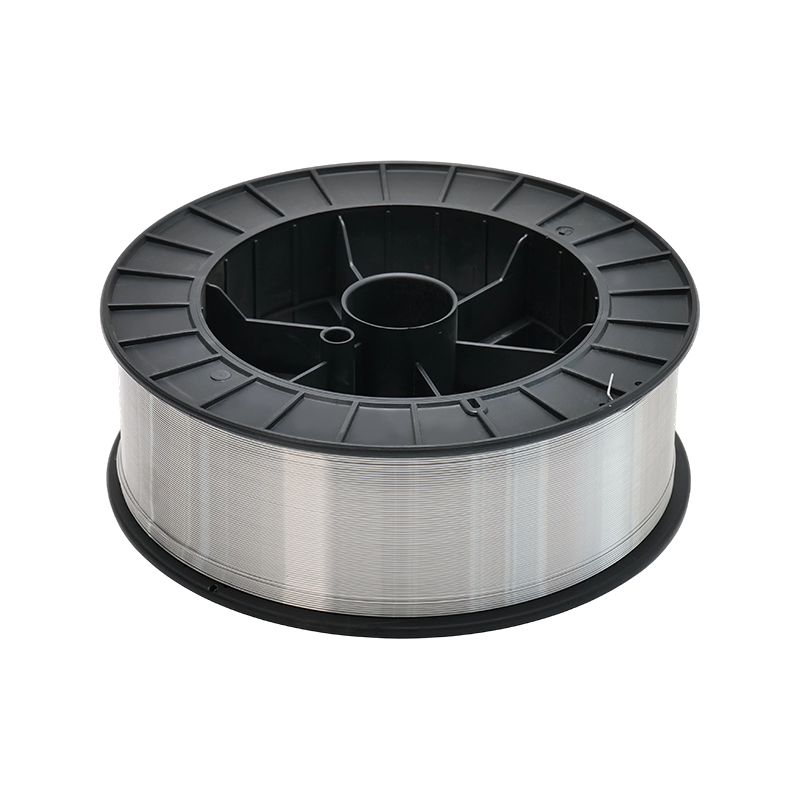
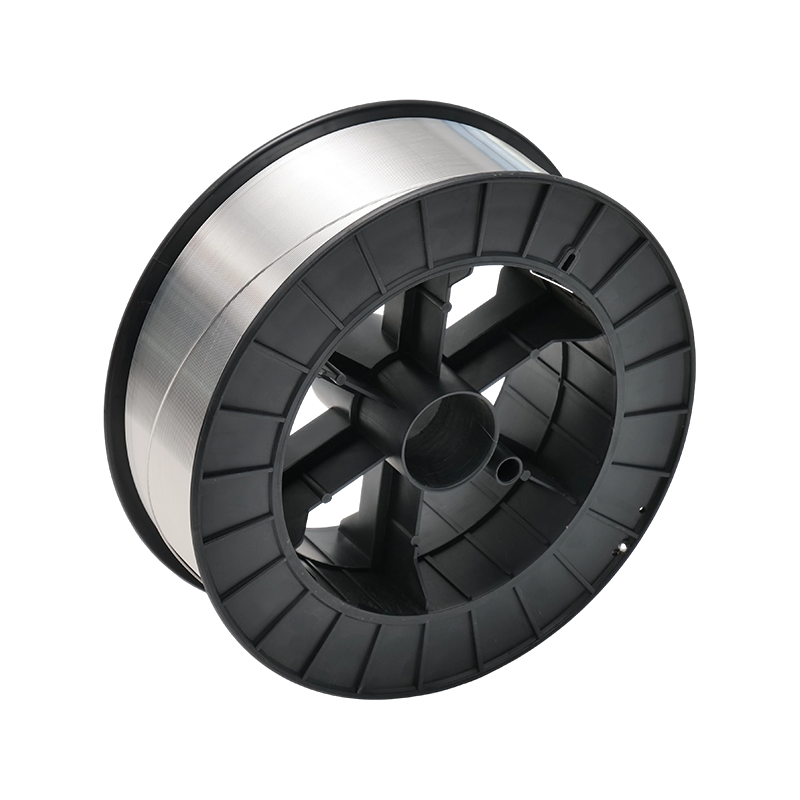
O arame que atende a todas as especificações químicas e mecânicas ainda pode causar interrupções na produção se a geometria da embalagem for incompatível com o equipamento de alimentação de arame do comprador. As dimensões do carretel — diâmetro do flange, diâmetro do cano, largura transversal e diâmetro do núcleo — devem corresponder ao suporte do carretel e à geometria da guia da máquina. Uma incompatibilidade de até mesmo alguns milímetros no diâmetro do núcleo pode impedir que o carretel se assente corretamente, causando oscilação que se traduz em variação de tensão e, em última análise, distribuição inconsistente do fio. Para equipamentos automatizados de enrolamento, ligação e soldagem, a tolerância aceitável na geometria do carretel é muitas vezes mais restrita do que a própria especificação dimensional do fio, e os fornecedores que tratam a embalagem como uma reflexão tardia criam problemas de integração que as equipes de engenharia de seus clientes devem resolver na instalação.
A consistência do peso e comprimento da bobina é importante para o planejamento da produção e gerenciamento de estoque. Um comprador que executa uma operação de enrolamento contínuo precisa prever com precisão a frequência de troca; bobinas com peso de enchimento variável introduzem incerteza de programação. A embalagem com barreira contra umidade é padrão para armazenamento de fio de alumínio, mas a integridade da vedação dessa embalagem – especialmente se a vedação sobrevive à vibração do trânsito e aos ciclos de temperatura – determina se o fio chega nas mesmas condições em que saiu da fábrica. A infraestrutura logística da Jiangsu Hetuo Aluminum Wire, construída em torno de um círculo de remessas internacionais de uma hora a partir da Base Nacional da Indústria de Novos Materiais de Lianyungang, encurta o tempo de trânsito e reduz a exposição ambiental cumulativa contra a qual as embalagens devem proteger. Para compradores internacionais, cadeias de fornecimento mais curtas e diretas reduzem não apenas o tempo de entrega, mas também os eventos de manuseio – consolidação, transbordo, retenções alfandegárias – onde a integridade da embalagem está mais em risco.

Diretor Geral ( Kaihao Wang ) : +86-18961612067 / [email protected]
Diretor Geral Adjunto ( Zhilong Shuang ) : +86-13908684596 / [email protected]
Gerente de Vendas de Comércio Exterior ( Chenxu Zha ) : +86-15961627690 / [email protected]
Gerente de Vendas de Comércio Interno ( Shengjing Jin) : +86-13485055650 / [email protected]

Parque de Pequenas e Médias Empresas, Zona de Desenvolvimento Econômico, Condado de Guannan, Cidade de Lianyungang, Província de Jiangsu, China
Somos especializados em barras de liga de alumínio de alta qualidade, fios de soldagem e perfis de precisão
Direitos autorais© 2026Jiangsu Hetuo Aluminum Wire Co., Ltd.
 Atacado Fabricantes de Fio de Alumínio de Alta Pureza