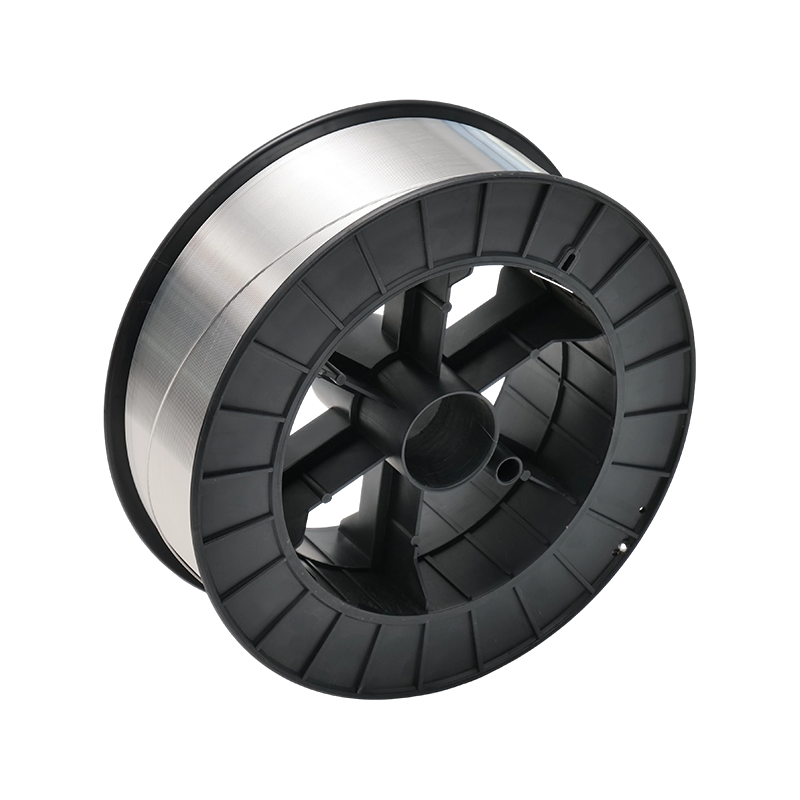


O fio MIG de alumínio parece simples visto de fora: um carretel, uma camada de fio brilhante, uma etiqueta. O que decide se funciona bem é tudo o que está por trás desse rótulo – qual liga, estirado em qual diâmetro, enrolado em qual carretel, limpo como e embalado para qual clima. Uma boa parte do fio que sai da nossa fábrica em Guannan não é item de catálogo; é uma especificação acordada com um cliente que sabe exatamente o que o arco deve fazer. Esse é o significado prático do fio MIG personalizado, e as notas abaixo abordam as decisões que geralmente são tomadas em um.
O que é "personalizado" em um pedido de fio MIG
Em nossa experiência, existem seis variáveis em uma ordem personalizada, e apenas a primeira tende a ser discutida no email de abertura. Os outros cinco são onde reside a maior parte das surpresas.
- Liga e temperamento — por exemplo, ER5356 fornecido em condições mais rígidas para alimentação automatizada, ou ER4043 para fundições e trabalhos de reparo.
- Diâmetro e tolerância — 0,8, 0,9, 1,0, 1,2 ou 1,6 mm, com o desvio permitido anotado em vez de assumido.
- Elenco e hélice - o quanto o fio se curva ao sair do carretel, o que decide se ele cai na ranhura ou ao lado dela.
- Condição da superfície - o lubrificante residual, o óxido e a umidade na superfície aparecem como porosidade muito antes de alguém suspeitar do gás.
- Formato de carretel e enrolamento — diâmetro do carretel, furo, peso e se a camada é aleatória ou enrolada com precisão.
- Embalagem e papelada — dessecante, sacos de barreira, padrão de paletes, etiquetas no seu idioma e os documentos de teste que sua recepção espera.
Um engenheiro tende a possuir os dois primeiros; um armazém ou equipe de qualidade possui os dois últimos. Ambos os conjuntos precisam estar na mesma folha antes que a primeira bobina seja desenhada.
Comece no metal base e escolha o enchimento
A escolha da liga quase sempre segue o metal base e as condições de serviço, e não o contrário. Uma extrusão 6xxx soldada para aparência se comporta de maneira muito diferente de uma placa 5083 soldada para resistência, embora ambos os trabalhos pareçam semelhantes sob o capacete. A tabela abaixo é a lógica de emparelhamento que usamos com mais frequência quando um cliente envia um desenho em vez de um número de peça.
| Liga de enchimento | Metais básicos geralmente combinados | Comportamento no arco | Ponto de partida típico |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Mais suave e condutivo, menor resistência | Barramento, chapa fina, juntas que serão anodizadas |
| ER4043 | 6061-T6, 6063, 3003, peças fundidas de Al-Si | Perdoa a alimentação, conta lisa, tolerante a limpeza ligeiramente imperfeita | Fabricação geral, reparos, fundições |
| ER5356 | 5083, 5086, 6061, 7005 | Maior resistência e ductilidade, menos tolerante à contaminação | Estruturas de transporte, peças marítimas, conjuntos anodizados |
| ER5183 | 5083, 5086 | Maior resistência dos quatro comuns, arco nítido | Estruturas soldadas fortemente carregadas |
Se você ainda estiver mapeando notas para aplicações, nossa visão geral de tipos de fios de alumínio, propriedades e aplicações de soldagem cobre a metalurgia por trás desta mesa com mais profundidade. O que importa para um pedido personalizado é que a classe seja fixada primeiro, porque o diâmetro, a têmpera e a embalagem decorrem disso.
Diâmetro, tolerância e formato do carretel
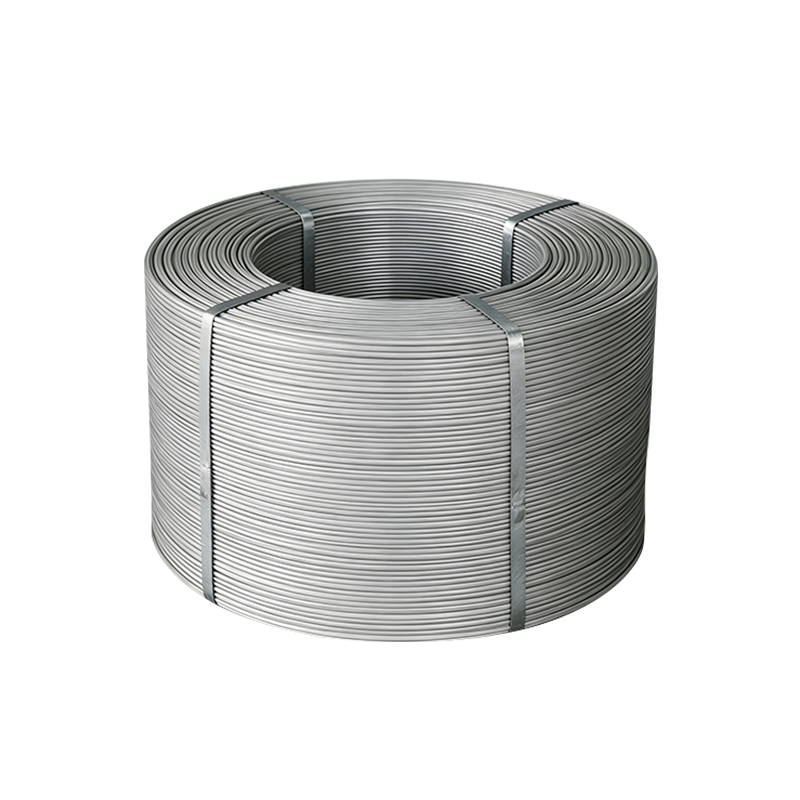
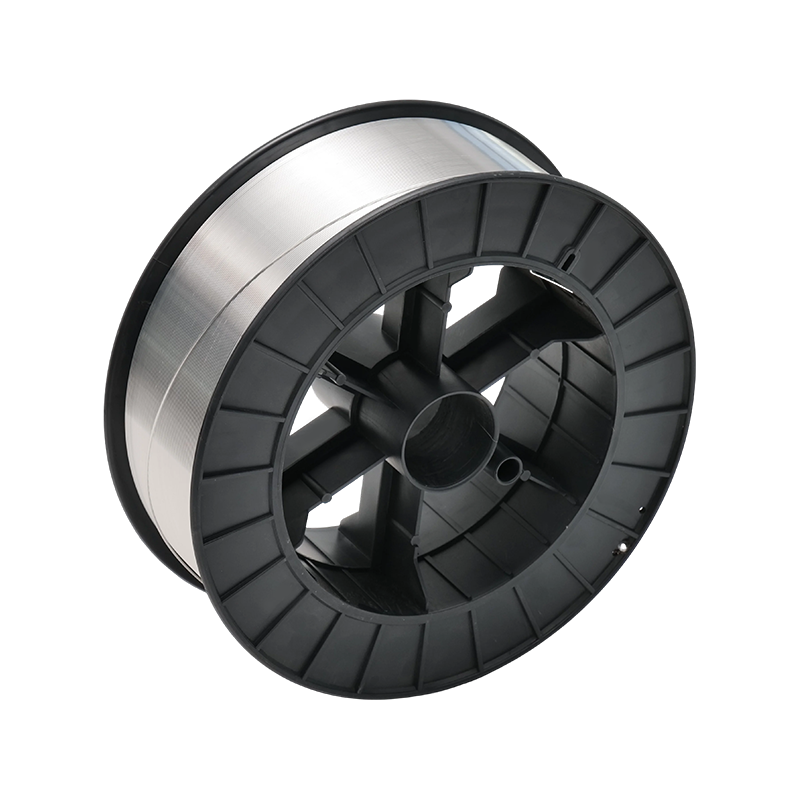 Fio MIG personalizado para soldagem de alumínio Fio MIG fornecido sob medida para soldagem a arco de argônio com eletrodo fundido; revise os requisitos de classe e diâmetro antes de fazer o pedido. Ver Produto →
O diâmetro é uma decisão de densidade de corrente tanto quanto de preenchimento de lacunas. Um fio de 1,2 mm é o carro-chefe para 200–350 A em seções mais espessas, enquanto 0,8 e 1,0 mm são adequados para trabalho pulsado em chapas finas e juntas posicionais onde a entrada de calor deve permanecer baixa. A tolerância em torno desse valor nominal é o que um robô realmente sente: um fio que passa no topo de sua banda avança suavemente, um na parte inferior pode vibrar e ambos podem carregar o mesmo número impresso.
Elenco e hélice merecem uma frase própria. Muito pouco molde e o fio dobra no revestimento; demais e ele se desvia da linha da junta nas mudanças de distância entre a ponta de contato e a obra. Para células automatizadas, normalmente acordamos um valor com o integrador do cliente e o mantemos em cada bobina do lote, em vez de tratá-lo como um subproduto não controlado da bobinagem.
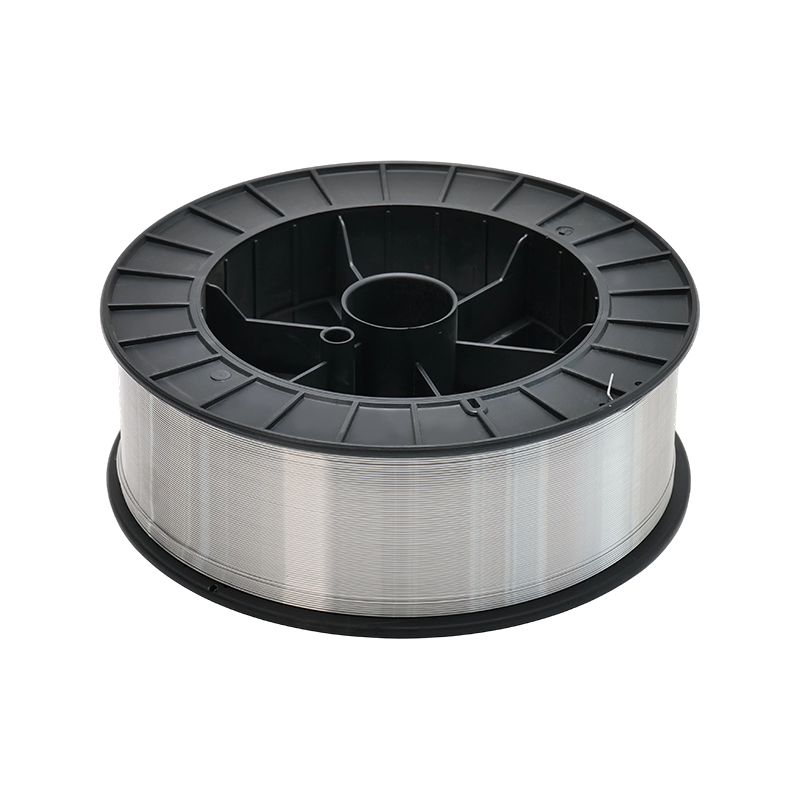
O formato de spool é onde um bom fio ainda pode falhar. Um carretel de 300 mm com furo de 50 mm, enrolado com precisão e livre de pontos de cruzamento, funcionará em alta velocidade de alimentação de arame sem a interrupção causada por um arame preso sob seu vizinho. Informe o alimentador, o porta-carretel e o limite de carga útil, e a embalagem segue.
Fazendo as malas para a viagem, não apenas para a prateleira
O fio de alumínio não é um produto frágil, mas é reativo. Um contêiner que atravessa uma estação úmida pode deixar um palete mal embalado com uma névoa branca na camada externa e uma poça de fusão cheia de hidrogênio. Filme de barreira, uma quantidade medida de dessecante e um carretel que não repousa diretamente sobre um piso de madeira resolvem a maior parte do problema. Quando um trabalho precisar de uma raiz TIG sob um preenchimento MIG, o correspondente
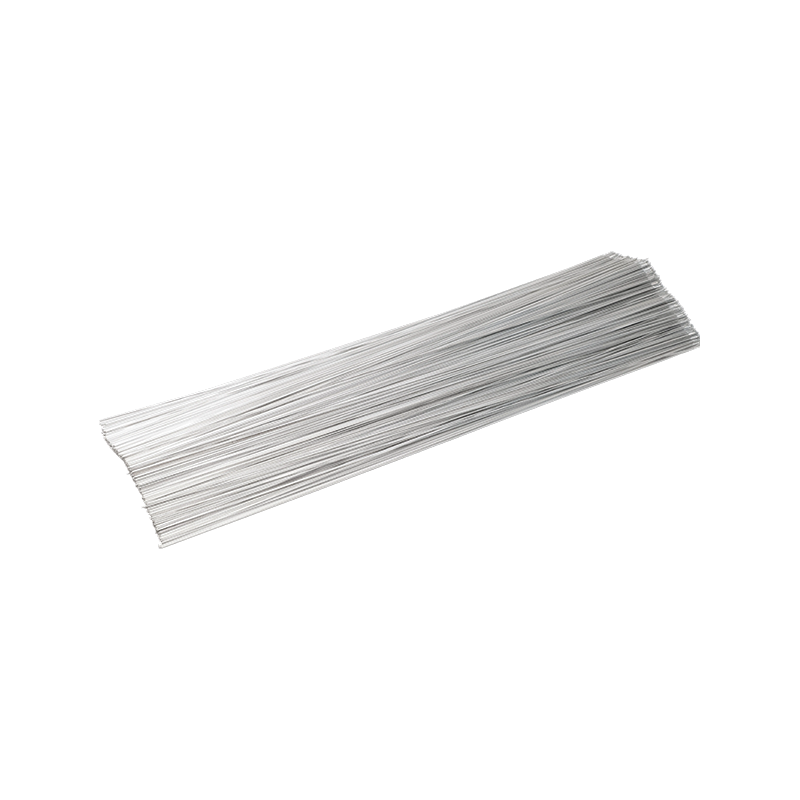 Fio TIG personalizado para soldagem de liga de alumínio Fio TIG fornecido sob medida para soldagem a arco de argônio com eletrodo sem fusão, adequado para trabalhos que necessitam de um passe de raiz correspondente antes do preenchimento MIG. Ver Produto →
é extraído do mesmo material de liga, de modo que ambos os passes permaneçam metalurgicamente consistentes.
Os rótulos são mais importantes do que parecem. Número da peça, liga, diâmetro, número do calor, peso líquido e tipo de carretel no idioma que seus operadores leem — esses são os detalhes que impedem a parada de uma linha. Nosso materiais de soldagem de alumínio e liga de alumínio A linha é embalada de acordo com as especificações do cliente exatamente por esse motivo, e os pedidos de exportação são etiquetados antes mesmo de chegarem ao contêiner.
A folha de especificações que solicitamos
Quando um cliente envia uma especificação totalmente escrita, a cotação leva um dia em vez de uma semana. Se você estiver construindo um do zero, estas são as linhas que eliminam a maior parte dos riscos:
- Classe do metal base, espessura e preparação da junta.
- Liga de enchimento e têmpera, com o padrão que deve atender.
- Diâmetro nominal e faixa de tolerância aceitável.
- Limites de elenco e hélice, ou a configuração do alimentador e da tocha para que possamos propô-los.
- Tipo de carretel, furo, peso e padrão de enrolamento.
- Requisito de superfície – seco, sem lubrificante e como isso é verificado.
- Embalagem: unidades por caixa, altura do palete, dessecante, idioma da rotulagem.
- Documentos: certificado da fábrica, relatório químico e qualquer declaração que seu mercado exija.
Qualquer coisa além disso – um procedimento de soldagem, um fornecedor de embalagem preferencial, um código de cores no flange do carretel – é bem-vindo, mas as oito linhas acima são as que decidem se a primeira remessa é utilizável.
Que evidências de qualidade são razoáveis para solicitar
Pergunte a qualquer fornecedor como o fio é verificado entre o desenho e a embalagem. Em nossa fábrica, cada etapa de produção envolve uma etapa de inspeção e os resultados acompanham o número do calor na etiqueta. Do lado do sistema, fomos certificados pela ISO 9001 em 2021, pela CE em 2022 e pela IATF 16949 para fornecimento automotivo em 2023 – sendo esta última a razão pela qual a documentação do nosso processo tende a ser mais longa do que um fabricante geral espera.
No próprio produto, três verificações contam a maior parte da história: química em relação à classe, diâmetro e condição da superfície em todo o comprimento do carretel, e não nas extremidades, e um teste de solda em uma junta semelhante à sua. Preferimos executar esse teste de solda em um carretel de amostra do que descobrir a incompatibilidade no acessório do cliente.
Amostras primeiro, volume depois
A transferência personalizada é uma conversa antes de ser um pedido de compra. Envie a liga, o diâmetro, o carretel e uma foto da junta; peça um carretel de amostra com a especificação que você pretende comprar. Execute-o na máquina que realmente irá utilizá-lo, na velocidade de alimentação do arame que você realmente utiliza, e verifique o cordão, o nível de respingos e a porosidade em uma seção cortada. Se algo precisa de ajuste, esse é o momento mais barato para ajustá-lo – uma faixa de tolerância revisada em uma amostra custa um telefonema, enquanto a mesma revisão após o desembarque de um contêiner custa uma semana de produção. É assim que preferimos trabalhar com novos clientes, e geralmente é assim que um primeiro pedido se transforma em um pedido permanente.